In questa guida: criteri, materiali e limiti pratici per sostituire componenti metallici con stampa 3D FDM, dalla valutazione tecnica alla produzione in serie.
Quando conviene sostituire parti metalliche con la stampa 3D FDM? Per metal replacement si intende la sostituzione di componenti metallici con tecnopolimeri stampati, quando peso, lead time e funzionalità integrate contano più del confronto di resistenza assoluta. In molti contesti industriali, questa conversione permette di ottimizzare le prestazioni riducendo le masse inerziali e semplificando la logistica.
Metal replacement: perché conviene oltre al costo
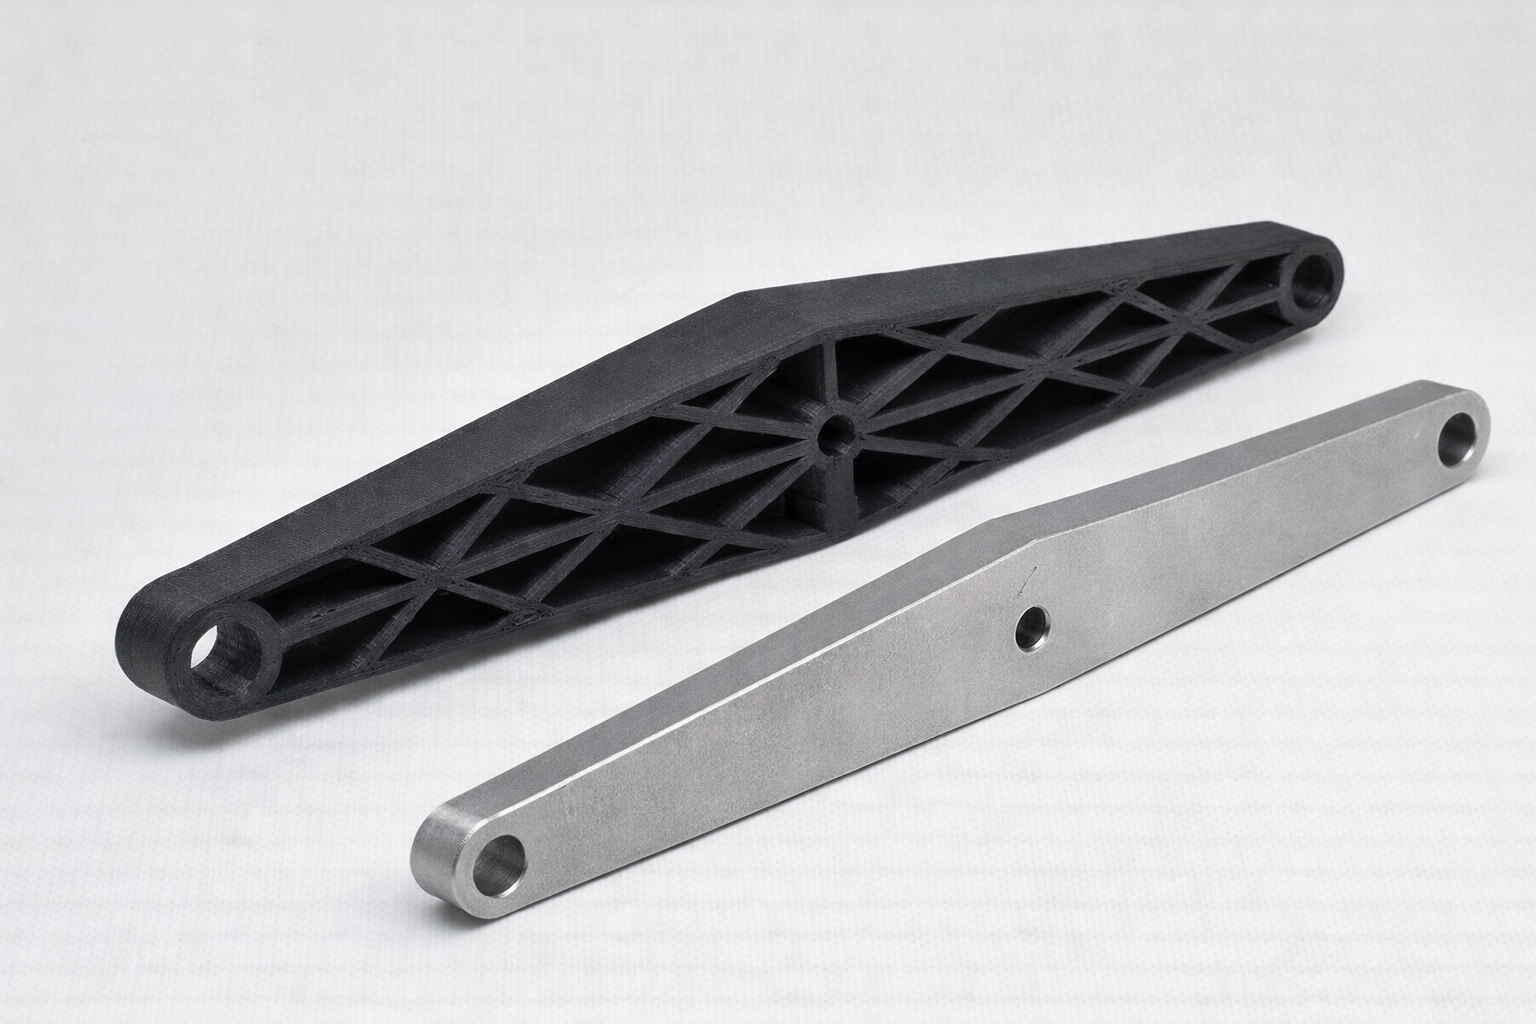
Il passaggio dal metallo ai tecnopolimeri non deve essere interpretato solo come una manovra di risparmio sul prezzo del singolo componente. In ambito industriale, il metal replacement (sostituzione di componenti metallici con tecnopolimeri) richiede prima di tutto una valutazione funzionale: la conversione di un particolare dall’alluminio a un polimero tecnico rinforzato può ridurre il peso anche del 50–60% a parità di funzione, a patto di effettuare un redesign orientato alla stampa 3D FDM (Fused Deposition Modeling). Questo miglioramento è fondamentale per aumentare la velocità di ciclo e ridurre lo stress meccanico sugli attuatori di macchine automatiche.
L’obiettivo primario non è quasi mai eguagliare la resistenza estrema dell’acciaio, ma garantire che il pezzo assolva alla sua funzione con la massima efficienza di sistema, scegliendo i materiali per metal replacement più adatti alle condizioni reali di lavoro.
L’adozione della produzione a filamento (FDM) consente di superare i vincoli geometrici imposti dalle lavorazioni meccaniche tradizionali, incluse le lavorazioni CNC (Computer Numerical Control).
Nel confronto stampa 3D vs metallo, mentre un blocco richiede fasi di fresatura e setup complessi, la tecnologia additiva permette di creare geometrie ottimizzate tramite algoritmi di ottimizzazione topologica, posizionando il materiale solo dove le linee di forza lo richiedono.
L’integrazione di funzioni rappresenta un altro pilastro di questa evoluzione. Invece di assemblare diversi pezzi metallici, la stampa 3D FDM industriale permette di produrre componenti monolitici che includono condotti interni per fluidi o supporti per sensori già integrati nella struttura. Questo riduce tempi di assemblaggio e punti deboli tipici delle giunzioni.
Le aziende che scelgono di gestire un magazzino digitale ricambi possono così generare componenti on-demand, inclusi ricambi e parti MRO (Maintenance, Repair and Operations), riducendo scorte fisiche e dipendenza da catene di fornitura esterne.
Stampa 3D vs metallo: i criteri tecnici per la scelta dei materiali
La scelta del materiale è la fase più delicata di ogni progetto di metal replacement in stampa 3D. Non tutti i particolari metallici possono essere convertiti con successo: nel confronto stampa 3D vs metallo, la decisione deve poggiare su un’analisi rigorosa delle sollecitazioni meccaniche, termiche e chimiche e su come queste agiscono nel tempo (carichi ciclici, urti, vibrazioni, creep).
In particolare, quando l’obiettivo è sostituire l’alluminio con la stampa 3D (o alleggerire un componente metallico) il confronto non va letto solo in MPa “assoluti”, ma anche in termini di resistenza specifica: è il parametro che esprime quanta resistenza otteniamo a parità di peso (MPa / g·cm⁻³) e consente un confronto più corretto tra metalli e materiali FDM ad alte prestazioni come PA612 CF, PPA CF e PPS CF.
In pratica, il metal replacement conviene quando il componente è vincolato dal peso, lavora in un range termico compatibile con il materiale scelto e i carichi principali possono essere gestiti già in fase di progettazione; è invece meno indicato quando servono rigidezze molto elevate, tolleranze estreme o carichi multiassiali non controllabili senza adeguate strategie di design.
Un secondo criterio fondamentale è la stabilità termica sotto carico. Nei polimeri il riferimento non è la temperatura di fusione (dato fisico che non descrive la rigidezza in esercizio), bensì l’HDT 0.45 MPa: la Heat Deflection Temperature indica la temperatura a cui un materiale inizia a deformarsi in modo significativo sotto un carico definito. È il motivo per cui alcuni compound rinforzati possono mantenere precisione dimensionale e rigidità in range dove i polimeri standard perderebbero rapidamente prestazioni già a temperature moderate.
Infine, è indispensabile considerare l’anisotropia FDM: il pezzo è costruito strato su strato e le proprietà lungo l’asse Z possono essere inferiori rispetto al piano X–Y per via dell’adesione tra layer. In fase di progettazione questo si traduce in scelte concrete: orientamento corretto del componente, percorsi di deposizione coerenti con le direzioni di carico e, se necessario, rinforzo o sovradimensionamento delle sezioni critiche. La selezione finale si valida sempre sulla specifica applicazione, combinando analisi dei carichi, definizione dell’orientamento di stampa e – quando serve – test su campioni o prototipi funzionali.
Tabella comparativa: resistenza specifica e HDT tra tecnopolimeri rinforzati e metalli (valori indicativi)
| Materiale | Carico rottura (MPa) | Densità (g/cm³) | Resistenza specifica (MPa / g·cm⁻³) | HDT 0.45 MPa (°C) |
|---|---|---|---|---|
| PA612 CF | 91.9 | 1.25 | 73.5 | 175°C |
| PPA CF | 168 | 1.40 | 120 | 227°C |
| PPS CF | 59.4 | 1.35 | 44 | 252.5°C |
| Alluminio 6061-T6 | 310 | 2.70 | 115 | ≈150°C (inizio perdita rigidità significativa) |
| Acciaio inox AISI 316 | 515 | 8.00 | 64 | >400°C (nessuna HDT applicabile) |
Come leggere i dati: il PPA CF mostra una resistenza specifica comparabile – e leggermente superiore – all’alluminio 6061-T6, un’indicazione utile quando il progetto richiede prestazioni meccaniche competitive a parità di massa. Questo confronto va però inteso su provini e condizioni controllate: in applicazione reale contano geometria, vincoli, creep e direzione dei carichi, oltre all’orientamento di stampa. Il PA612 CF rappresenta spesso una scelta di equilibrio per applicazioni industriali dove serve un buon compromesso tra peso, prestazioni e costo, con una HDT già elevata rispetto ai polimeri standard. Il PPS CF, pur non primeggiando nella resistenza specifica, è un candidato tipico quando contano soprattutto stabilità termica e resistenza chimica, grazie a un’HDT molto alta (252,5°C) e a un comportamento più adatto ad ambienti aggressivi.
Esempio “funzionale”: boccole autolubrificanti iglidur
In alcune sostituzioni il vantaggio non è solo strutturale ma anche di manutenzione. Materiali autolubrificanti come iglidur permettono di realizzare boccole e componenti di scorrimento senza ingrassaggio, riducendo interventi periodici e rischio di contaminazioni rispetto a boccole metalliche che richiedono lubrificazione: un beneficio spesso decisivo in ambienti polverosi, sporchi o dove la manutenzione è un costo critico.

Materiali per metal replacement: come orientarsi nella scelta
Nel metal replacement (sostituzione di componenti metallici con tecnopolimeri) la scelta del materiale non si basa solo sui valori nominali, ma su carichi, temperatura, ambiente chimico, tolleranze e obiettivo (peso, lead time, integrazione funzioni). I tecnopolimeri rinforzati sono particolarmente efficaci in stampa 3D FDM (Fused Deposition Modeling) quando la geometria può essere riprogettata per distribuire meglio le sollecitazioni e ridurre masse inutili. Di seguito una panoramica decisionale dei materiali più ricorrenti in progetti di sostituzione metallo→polimero; per proprietà e range puntuali è sempre consigliabile fare riferimento alle schede tecniche e a una validazione sul caso reale.
PA612 CF: quando serve stabilità dimensionale e robustezza “da reparto”
La PA612 CF (poliammide 612 rinforzata con fibra di carbonio) è spesso un’ottima scelta di partenza per il metal replacement quando servono prestazioni solide, buona ripetibilità e un costo sostenibile. È un materiale “da produzione”, adatto a componenti che devono lavorare davvero in reparto senza inseguire necessariamente il massimo assoluto: l’obiettivo è rientrare nei requisiti e garantire continuità, non complicare il progetto.
Rispetto a poliammidi più comuni come PA6/PA66, la PA612 tende a gestire meglio l’umidità mantenendo un elevata resistenza meccanica tipica del PA6 e a offrire una maggiore stabilità dimensionale in condizioni operative reali. Per questo si presta bene a staffe e supporti, alloggiamenti sensori, dime e attrezzaggi, e in generale a particolari per automazione dove contano robustezza, ripetibilità e tolleranze affidabili nel tempo. Essendo un materiale rinforzato, va considerata anche l’abrasività della fibra e, in presenza di accoppiamenti critici, è buona pratica fare una breve validazione su interfacce, tolleranze e finitura nelle zone funzionali.
PPA CF: rigidità e prestazioni in temperatura per applicazioni strutturali
PPA CF significa Poliftalammide (PPA) rinforzata con Fibra di Carbonio (CF). È indicata quando, nel metal replacement, serve un salto di prestazione rispetto alle poliammidi standard: maggiore rigidità in esercizio, migliore tenuta in presenza di calore e carichi più severi, soprattutto su componenti dove la geometria stampata può essere ottimizzata (nervature, alleggerimenti, integrazione funzioni). In pratica, è il materiale da valutare quando la domanda non è “si può stampare?”, ma “posso ottenere un componente più leggero senza perdere stabilità e precisione funzionale?”.
È particolarmente utile in robotica e packaging: ridurre massa su pinze ed end-effector significa diminuire inerzia, aumentare dinamica e ridurre stress su organi di trasmissione. L’adozione richiede però processo e hardware adeguati, perché parliamo di un tecnopolimero ad alte prestazioni.
PPS CF: quando chimica e calore sono il vero vincolo
PPS CF significa Polifenilensolfuro (PPS) rinforzato con Fibra di Carbonio (CF). È un candidato tipico quando il metallo crea problemi di corrosione, manutenzione o peso e l’applicazione impone resistenza chimica e stabilità termica superiori rispetto a tecnopolimeri più “generalisti”. In contesti con solventi, idrocarburi, detergenti aggressivi o esposizione prolungata al calore, il PPS CF viene spesso considerato perché mantiene buone caratteristiche dimensionali e di rigidità in scenari dove altre famiglie polimeriche possono degradare o deformarsi.
In molte applicazioni in cui il PEEK viene valutato per resistenza chimica e stabilità termica, il PPS CF rappresenta spesso un’alternativa interessante in ottica costo/prestazioni. Rispetto al PEEK può risultare meno tollerante agli urti e agli intagli, ma in diversi contesti offre eccellente resistenza chimica e buona stabilità dimensionale. La scelta va validata su carichi reali, temperatura, sostanza e tempo di esposizione.
È anche un materiale valutato quando sono richiesti requisiti di autoestinguenza (ad esempio UL 94 V-0, a seconda della formulazione), tipici in alcune applicazioni elettriche/industriali. La compatibilità reale va verificata caso per caso in funzione di sostanza, temperatura e tempo di esposizione.
Nota (scelta materiale): se il vincolo non è chimica/temperatura estreme, spesso non è necessario spingersi su materiali di fascia alta. In molte applicazioni di metal replacement un tecnopolimero “da reparto” come PA612 CF è già sufficiente per ottenere robustezza e ripetibilità, con un equilibrio più favorevole tra prestazioni e costo.

Food & Pharma: iglidur® I151-PF e criteri di conformità
Per macchine food & pharma, la sostituzione metallo→polimero non è guidata solo da meccanica e costi, ma da conformità, pulibilità e gestione del rischio contaminazione. iglidur® I151-PF è un tecnopolimero autolubrificante spesso valutato per componenti di scorrimento (boccole, guide, particolari soggetti ad attrito) perché può ridurre o eliminare l’uso di grassi esterni, semplificando la manutenzione. La colorazione blu, inoltre, può supportare strategie di rilevabilità visiva in linea (tema rilevante in ambito alimentare).
Nota importante: la conformità a requisiti come FDA (Food and Drug Administration) e Regolamento UE 10/2011 dipende dal grado specifico, dalle condizioni d’uso e dalle dichiarazioni/documentazione del produttore; per questo va trattata come requisito di progetto, non come “etichetta”.
Ricambi MRO in stampa 3D (Maintenance, Repair and Operations): ridurre il lead time
La gestione della manutenzione sta cambiando. Grazie ai ricambi MRO in stampa 3D (stampa 3D per ricambi industriali), le aziende possono ridurre il lead time da settimane a pochi giorni, e in urgenza anche in 24-48 ore in funzione di pezzo, materiale e post-trattamenti. Il magazzino digitale ricambi (archivio di file CAD validati, revisioni e parametri di produzione) consente di realizzare il componente solo quando serve, evitando spazio fisico e capitale immobilizzato in scorte obsolete.
Questo approccio è particolarmente efficace per macchinari fuori produzione, dove reperire pezzi originali è difficile: staffe, supporti sensori, carter, distanziali o parti di presa possono essere rigenerate in-house. La chiave è validare il ricambio (prototipo → test → rilascio in archivio) per garantire continuità operativa con standard ripetibili.
Vuoi una prima valutazione tecnica? Invia CAD (o foto con misure) e dati d’esercizio: carico, temperatura, ambiente chimico, tolleranze, quantità. Ti rispondiamo con una prima indicazione su fattibilità e materiale consigliato.
Limiti e tolleranze della stampa 3D FDM industriale: quando serve attenzione
Il metal replacement richiede onestà sui limiti del processo. Le tolleranze della stampa 3D FDM (Fused Deposition Modeling) sono nell’ordine di grandezza di ±0,15 mm (in funzione di geometria, dimensioni, materiale e orientamento di stampa). Se la parte richiede accoppiamenti di precisione millesimale (ad esempio sedi cuscinetto, calettamenti o superfici di tenuta), la strategia corretta prevede di progettare una sovramisura nelle zone critiche e rifinire la geometria con una ripresa meccanica CNC (Computer Numerical Control), oppure integrare boccole, inserti e filettature metalliche dove necessario.
Un altro aspetto riguarda la finitura superficiale. L’effetto di scalettatura può influenzare attrito, resistenza a fatica e fluidodinamica; per questo, trattamenti come sabbiatura, finitura meccanica o processi compatibili con il materiale sono spesso consigliati (e in alcuni casi necessari) in funzione dell’uso finale e delle prestazioni richieste.
Richiedi una valutazione di sostituibilità metallo→polimero. Invia CAD e dati d’esercizio (carico, temperatura, ambiente chimico, tolleranze, quantità). Riceverai una proposta tecnica con materiale consigliato, punti critici e percorso operativo prototipo → validazione → serie. Per maggiori informazioni contattaci!
FAQ – Domande frequenti sulla sostituzione metallo→polimero
Quando conviene la stampa 3D rispetto al CNC (Computer Numerical Control)?
Conviene quando i volumi sono ridotti (spesso sotto 20–30 pezzi a seconda della geometria), quando la forma richiede lavorazioni complesse e molti setup, oppure quando il fattore tempo è critico (ricambi urgenti per ridurre un fermo macchina).
Che tolleranze si ottengono con la produzione additiva (stampa 3D FDM)?
Le tolleranze nella stampa 3D FDM dipendono soprattutto da materiale, geometria e dimensioni del componente. In generale, su sistemi professionali i particolari rientrano nella classe ISO 2768-m (medio). Come riferimento pratico, la tolleranza minima è circa ±0,1 mm, mentre su un pezzo lungo 100 mm può arrivare a circa ±0,3 mm. Per accoppiamenti stretti, sedi di precisione o superfici funzionali si prevede normalmente una ripresa meccanica oppure l’inserimento di boccole/inseriti.
Quando posso sostituire un componente in metallo con un tecnopolimero?
Quando hai margine di spazio per aumentare gli spessori o ridisegnare la geometria: i tecnopolimeri sono più leggeri, quindi a parità di peso possono essere più voluminosi. Se l’ingombro è vincolante e non puoi aumentare la sezione, di solito è meglio il metallo; se puoi ottimizzare la forma, un tecnopolimero rinforzato può essere molto competitivo in rapporto peso/resistenza.
Quale materiale scegliere per sostituire l’alluminio (o il “ferro”) in stampa 3D?
Se vuoi prestazioni vicine o superiori all’alluminio in rapporto peso/resistenza, si valuta spesso PPA CF. Se serve soprattutto resistenza chimica, si considera PPS CF. Per un buon equilibrio costo/beneficio, la scelta più frequente è PA612 CF. Se invece parti dal “ferro” (acciaio al carbonio, es. S355) i requisiti su rigidezza e carichi sono spesso più severi e la scelta va validata caso per caso su geometria e condizioni reali.
Cos’è il magazzino digitale ricambi e come funziona?
È un archivio in cui si conservano file CAD validati, specifiche e parametri di produzione, per realizzare ricambi on-demand quando servono. Riduce scorte fisiche e tempi di approvvigionamento e migliora la continuità operativa grazie a gestione revisioni e tracciabilità.