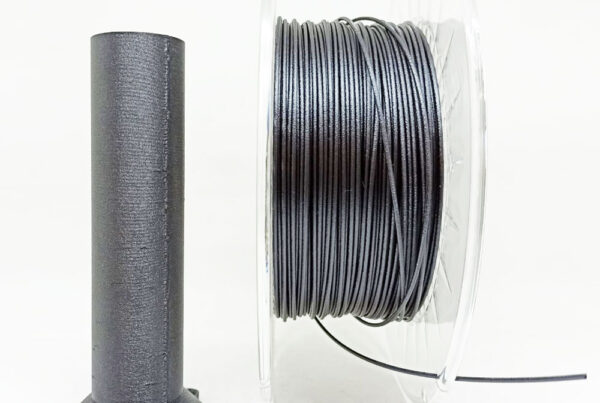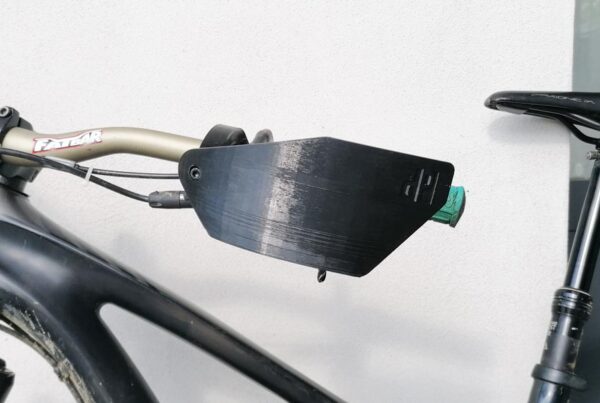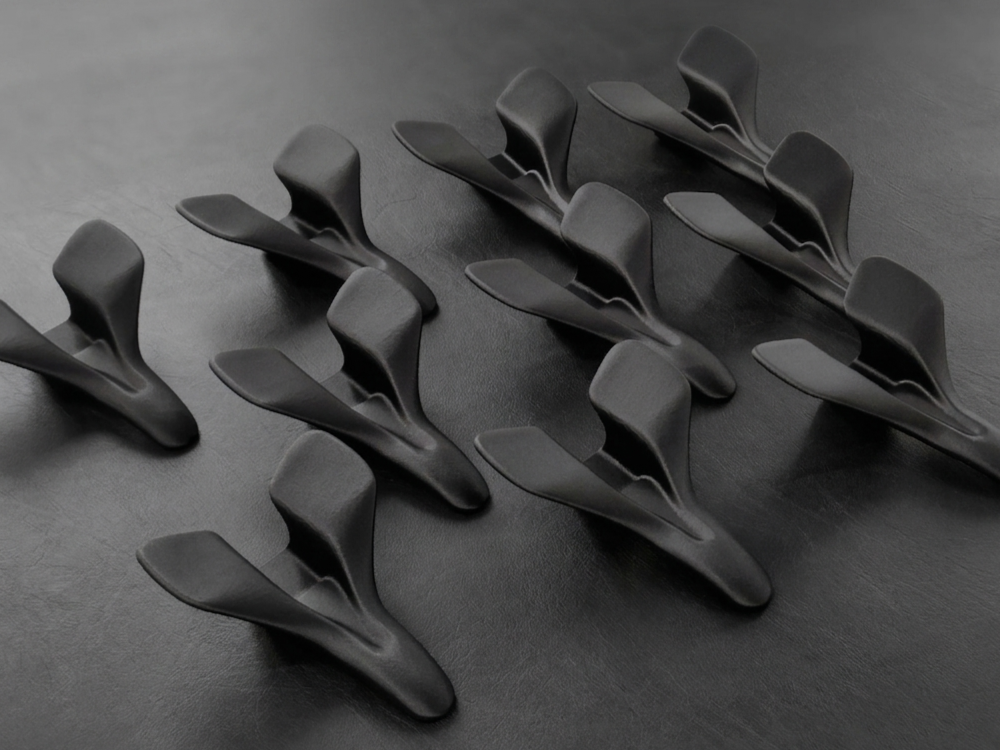
Il PA612 CF è un tecnopolimero per stampa 3D FDM industriale pensato per chi ha bisogno di rigidità, stabilità dimensionale e minore sensibilità all’umidità rispetto ai nylon standard. Con una resistenza a trazione XY tipica di ~92 MPa e una HDT fino a 175 °C (0,45 MPa, dopo annealing), è ideale per attrezzaggi, gripper e componenti strutturali leggeri che devono lavorare in ambienti produttivi reali. È pensato per responsabili tecnici, progettisti meccanici e service di stampa 3D che devono sostituire metallo o PA6 in ambienti produttivi reali. Nella stampa 3D FDM industriale è uno dei materiali di riferimento per il metal replacement di componenti in alluminio e per l’attrezzaggio di linea.
Che cos’è il PA612 CF nella stampa 3D FDM?
Il PA612 CF – noto anche come nylon 612 caricato fibra di carbonio o poliammide 612 rinforzata – è un materiale termoplastico avanzato della famiglia delle poliammidi (PA), fornito sotto forma di filamento tecnico per sistemi FDM industriali. La sua struttura molecolare nasce dalla combinazione di esametilendiammina e acido dodecandioico, generando una catena con densità di gruppi ammidici inferiore rispetto a PA6 o PA66.
Poiché i gruppi ammidici sono i principali “punti di aggancio” per l’acqua, la loro minore frequenza si traduce in un assorbimento d’acqua all’equilibrio di circa 2,2% (valore di equilibrio in atmosfera umida, con provini che arrivano a ~2,57% in condizioni wet di test), senza necessità di additivi o trattamenti speciali. Il risultato è un nylon tecnico che mantiene dimensioni e proprietà meccaniche molto più stabili in presenza di umidità rispetto alle poliammidi a catena corta.
La particolarità del PA612 CF è il bilanciamento tra rigidità, stampabilità e stabilità operativa: il materiale è progettato per colmare il divario prestazionale tra i nylon a catena corta come il PA6 e quelli a catena lunga come il PA12, offrendo un comportamento prevedibile in produzione anche con sistemi FDM industriali dotati di camere di stampa non esasperate.
Come è composto il PA612 CF e perché è diverso?
La fibra di carbonio integrata nella matrice non serve solo ad aumentare la rigidità strutturale, ma agisce direttamente su due parametri critici per la stampa 3D FDM industriale:
- Abbatte il warping e migliora le tolleranze: l’aumento della conducibilità termica del materiale fuso favorisce un raffreddamento più uniforme, riducendo le tensioni interne, il ritiro e quindi le deformazioni del pezzo durante e dopo la stampa.
- Aumenta resistenza a trazione e modulo elastico: le fibre di rinforzo lavorano in sinergia con la matrice poliammidica, alzando in modo significativo la rigidità strutturale del composito e portando il modulo elastico XY nell’ordine dei 5,1 GPa, valore nettamente superiore al PA612 non caricato.
- Migliora la finitura superficiale: la presenza delle fibre maschera in parte la visibilità dei layer di stampa, restituendo un aspetto più uniforme e tecnico, utile per componenti a vista, parti dimostrative e attrezzaggi destinati al cliente finale.
Le formulazioni a cristallizzazione lenta tipiche del PA612 CF permettono di ridurre ulteriormente le tensioni residue e le deformazioni in fase di raffreddamento, garantendo un’eccellente stabilità dimensionale anche su stampe di grande formato. Il risultato è un composito CF per FDM industriale con un comportamento meccanico che si avvicina a quello dei compositi ingegnerizzati: la risposta allo sforzo dipende in modo marcato dall’orientamento delle fibre indotto dal processo di estrusione, e questo può essere sfruttato in progettazione per “pilotare” la resistenza nelle direzioni più critiche.
Perché il PA612 CF è più stabile dei nylon standard in produzione reale
In officina non conta quanto un nylon sia performante appena uscito dall’essiccatore, ma quanto resta affidabile dopo giorni o settimane in ambiente umido. Le poliammidi tradizionali come il PA6‑CF20 sono molto sensibili all’assorbimento d’acqua: in poche ore possono perdere una quota importante di modulo elastico e stabilità dimensionale, rendendo imprevedibili le tolleranze dei componenti. Il PA12‑CF10 riduce il problema grazie a un assorbimento d’acqua molto più basso, ma lo fa sacrificando resistenza meccanica e tenuta termica.
I dati a secco (dry) e all’equilibrio igroscopico (wet) chiariscono il quadro (provini annealed):
| Proprietà | PA6-CF20 (Dry) | PA6-CF20 (Wet) | PA12-CF10 (Dry) | PA12-CF10 (Wet) | PA612-CF15 (Dry) | PA612-CF15 (Wet) |
|---|---|---|---|---|---|---|
| Resistenza a trazione XY [MPa] | 109,3 | 54,7 | 77,4 | 71,7 | 91,9 | 83,1 |
| Young’s modulus XY [MPa] | 7037,6 | 2286,2 | 3311,2 | 3131,7 | 5136,7 | 3990,8 |
| Umidità provini wet [%] | – | 5,30 | – | 2,92 | – | 2,57 |
| Equilibrium water absorption [%] | 3,3 | – | 1,5 | – | 2,2 | – |
| HDT @ 0,45 MPa [°C] | 215 | – | 131 | – | 175 | – |
Valori da datasheet ufficiali Fiberon (Polymaker), serie PA-CF, V1.1. Tutte le proprietà meccaniche sono misurate secondo norma ISO 527 (trazione). Stato wet: provini condizionati in acqua a 60 °C per 48 h dopo annealing a 100 °C/16 h.
- PA6-CF20: offre la rigidità massima in secco, ma in stato umido perde circa il 50% della resistenza e il 67% del modulo, diventando difficile da gestire in ambienti non condizionati.
- PA12-CF10: garantisce la migliore stabilità dimensionale grazie all’assorbimento d’acqua più contenuto (~1,5%) e mantiene un calo molto limitato del modulo elastico tra dry e wet (~5%), ma è limitato da una HDT ~131 °C e da valori meccanici inferiori quando servono carichi strutturali importanti.
- PA612-CF15: si posiziona al centro, combinando resistenza meccanica elevata anche in wet (oltre 80 MPa in XY), assorbimento d’acqua intermedio (~2,2%) e una HDT di 175 °C post-annealing, garantendo un margine termico significativamente superiore al PA12 CF pur restando inferiore al PA6 CF in stato secco.
In pratica, il PA612 CF mantiene un profilo prestazionale prevedibile in officina: rimane dimensionalmente stabile in ambienti non condizionati e conserva una quota elevata delle proprietà meccaniche anche dopo aver raggiunto l’equilibrio igroscopico, dove un PA6 CF tradizionale collassa e un PA12 CF non offre sufficiente margine termico per molte applicazioni strutturali.
PA612 CF vs PA12 CF: quale scegliere
Se il componente lavora in ambienti umidi ma richiede una resistenza strutturale seria, il PA612 CF è spesso la scelta più equilibrata rispetto al PA12 CF.
Il PA12 CF eccelle nella stabilità dimensionale assoluta: l’assorbimento d’acqua all’equilibrio è nell’ordine dell’1,5% e il calo tra stato dry e wet è molto contenuto. Offre inoltre superfici meno ruvide, utili quando finitura e attrito superficiale sono critici.
Il rovescio della medaglia è la temperatura e la resistenza strutturale: con una HDT 0,45 MPa di ~131 °C e una resistenza a trazione XY dry di ~77 MPa, il PA12 CF è penalizzato nelle applicazioni con carichi e temperature anche solo moderate.
Il PA612 CF, al contrario, lo supera su entrambi i fronti strutturali: garantisce una resistenza a trazione XY tipica di ~92 MPa (91,9 MPa) e una HDT 0,45 MPa di 175 °C post‑annealing, con un assorbimento d’acqua che resta comunque contenuto all’~2,2% all’equilibrio (provini wet ~2,57%). In altre parole, offre una rigidezza e un margine termico molto più adatti alla stampa 3D FDM industriale in officina reale.
Scegli il PA12 CF se:
- Il componente è in contatto prolungato con acidi o basi moderate.
- L’applicazione necessita di una superficie del componente più liscia e di una stabilità dimensionale estrema con carichi meccanici contenuti.
- L’ambiente di utilizzo è molto umido in maniera costante, ma le temperature operative restano ben sotto i 130 °C.
Scegli il PA612 CF se:
- Il pezzo è sottoposto a carichi strutturali più severi e deve funzionare in produzione, non solo in laboratorio.
- La temperatura operativa si avvicina o supera i 130–140 °C, o sono presenti picchi termici significativi.
- Cerchi il miglior compromesso in assoluto tra tenuta meccanica, tolleranze e margine termico in stampa 3D FDM industriale.
Nella maggior parte degli scenari strutturali in cui resistenza e temperatura sono variabili critiche, il PA612 CF offre un profilo prestazionale più equilibrato rispetto al PA12 CF, soprattutto per metal replacement, EOAT e attrezzaggi di produzione.
PA612 CF: vantaggi e limiti
Vantaggi principali
- Stabilità dimensionale: eccellente tenuta delle tolleranze anche in ambienti umidi non condizionati, grazie a un assorbimento d’acqua all’equilibrio di ~2,2% e a un calo di prestazioni wet molto più contenuto rispetto al PA6.
- Resistenza termica: sopporta temperature fino a 175 °C di HDT (0,45 MPa, post‑annealing), superando ampiamente i tradizionali nylon tecnici e il PA12 CF.
- Meccanica elevata: con ~92 MPa di resistenza a trazione XY dry e un modulo nell’ordine dei 5,1 GPa, è un alleato ideale per metal replacement e alleggerimento strutturale di componenti normalmente realizzati in alluminio.
- Resistenza chimica: offre un’ottima affidabilità a contatto con oli, grassi, carburanti e fluidi da taglio, tipici delle officine e delle linee di automazione.
- Creep contenuto: garantisce un comportamento stabile e prevedibile, con minore tendenza a deformazioni lente sotto carichi meccanici prolungati rispetto ai nylon standard.
- Competitività economica: a parità di volume, presenta un rapporto costo‑prestazioni nettamente superiore rispetto al PA12 CF nelle applicazioni strutturali, restando più accessibile di polimeri di fascia alta come PPA e PPS.
Limiti e attenzioni progettuali
- Anisotropia meccanica: come in tutti i processi FDM, la resistenza lungo l’asse Z è inferiore a quella sul piano XY. Per il PA612 CF, la resistenza a trazione in Z è nell’ordine di ~48 MPa in condizioni dry e ~36 MPa in condizioni wet, valori eccellenti per un FDM ma comunque inferiori alla resistenza sul piano. Un corretto orientamento in fase di progettazione e slicing è fondamentale per allineare gli sforzi principali al piano XY.
- Prestazioni termiche progressive: sebbene l’HDT di picco sia elevata, in caso di esercizio continuativo a >130–140 °C le proprietà meccaniche iniziano a degradare; oltre questo range è più indicato un PPA CF o un PPS CF.
- Vulnerabilità chimica: la matrice poliammidica non lo rende adatto al contatto diretto con acidi minerali forti o basi concentrate, scenari in cui il PPS CF è molto più robusto.
- Comportamento al fuoco: il materiale non possiede caratteristiche di autoestinguenza V‑0; è classificato UL94 HB e non soddisfa i requisiti UL94 V‑0, quindi non è adatto dove sono richieste severe certificazioni antincendio.
Condizioni di utilizzo ottimali
- Ambienti produttivi sfidanti: ideale per officine, automazione industriale e applicazioni outdoor soggette a umidità variabile, oli e fluidi di processo.
- Metal replacement strutturale: perfetto per sostituire leghe metalliche in applicazioni dove il rapporto rigidità/peso è un fattore critico (gripper, staffaggi, staffe di supporto, EOAT).
- Attrezzaggi di precisione: è la scelta d’elezione per fixture, dime di controllo e gripper robotici che richiedono tolleranze operative affidabili nell’ordine di ±0,2–0,3 mm su dimensioni tipiche 20–100 mm, a processo correttamente controllato.
Alternative più indicate in scenari specifici
- Temperature continuative sopra i 140 °C → indicato il PPA CF, che resiste in continuo fino a ~180 °C.
- Contatto con agenti chimici aggressivi e requisiti di autoestinguenza → indicato il PPS CF, con eccellente resistenza chimica fino a ~240 °C e comportamento intrinsecamente autoestinguente.
- Massima stabilità dimensionale assoluta in immersione con carichi moderati → preferibile il PA12 CF, grazie all’assorbimento d’acqua più contenuto, se impiegato in assenza di carichi termici elevati.
Quando usare PA612 CF nella stampa 3D industriale
Il PA612 CF esprime il suo potenziale in tre macro-scenari applicativi.
1. Metal replacement su componenti funzionali leggeri
Gripper robotici, bracci EOAT, staffaggi per droni industriali – dove ogni grammo risparmiato aumenta produttività e autonomia. L’ottimizzazione topologica di un gripper in PA612 CF può portare, in applicazioni comparabili, a riduzioni di peso molto significative rispetto all’acciaio, mantenendo capacità di carico elevate e deformazioni contenute anche dopo cicli prolungati, in funzione di geometria, vincoli e condizioni operative.
Caso reale: sella EOAT da ABS a PA612 CF
In un’applicazione EOAT, una sella prodotta in ABS ha iniziato a mostrare cricche e cedimenti dopo circa 170.000 cicli di lavoro, evidenziando il limite del materiale in presenza di carichi dinamici e urti ripetuti. La stessa geometria è stata riprodotta in PA612 CF, mantenendo peso contenuto ma con una rigidezza nettamente superiore: in questa configurazione la sella regge senza problemi i cicli di lavoro richiesti (10k cicli e oltre) senza segni di cedimento. Questo esempio mostra perché il PA612 CF è più adatto di un ABS per componenti funzionali leggeri esposti a stress ripetuti in produzione.
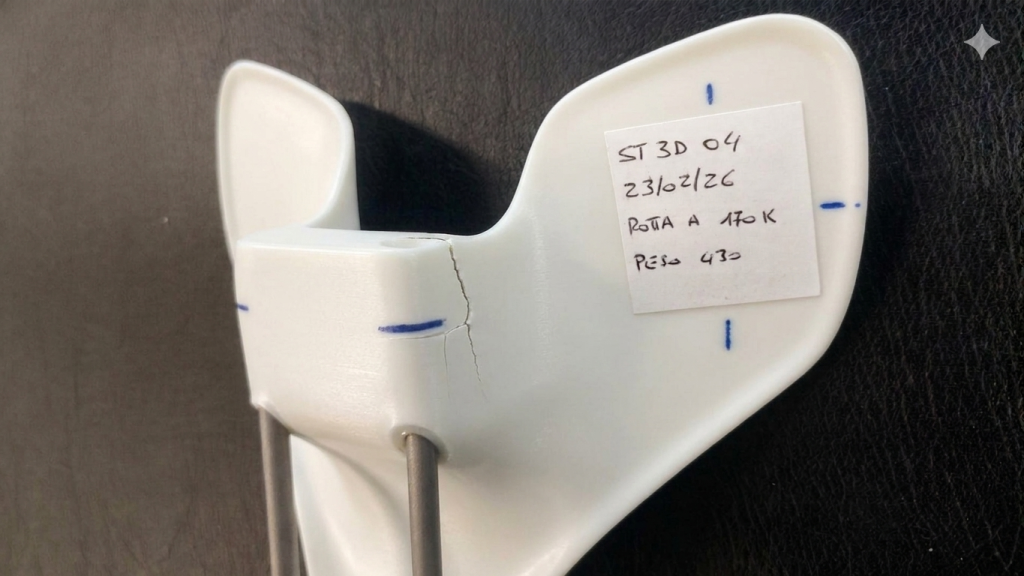
Sella EOAT in ABS dopo circa 170.000 cicli: cricca in zona di fissaggio e fine vita del componente in produzione
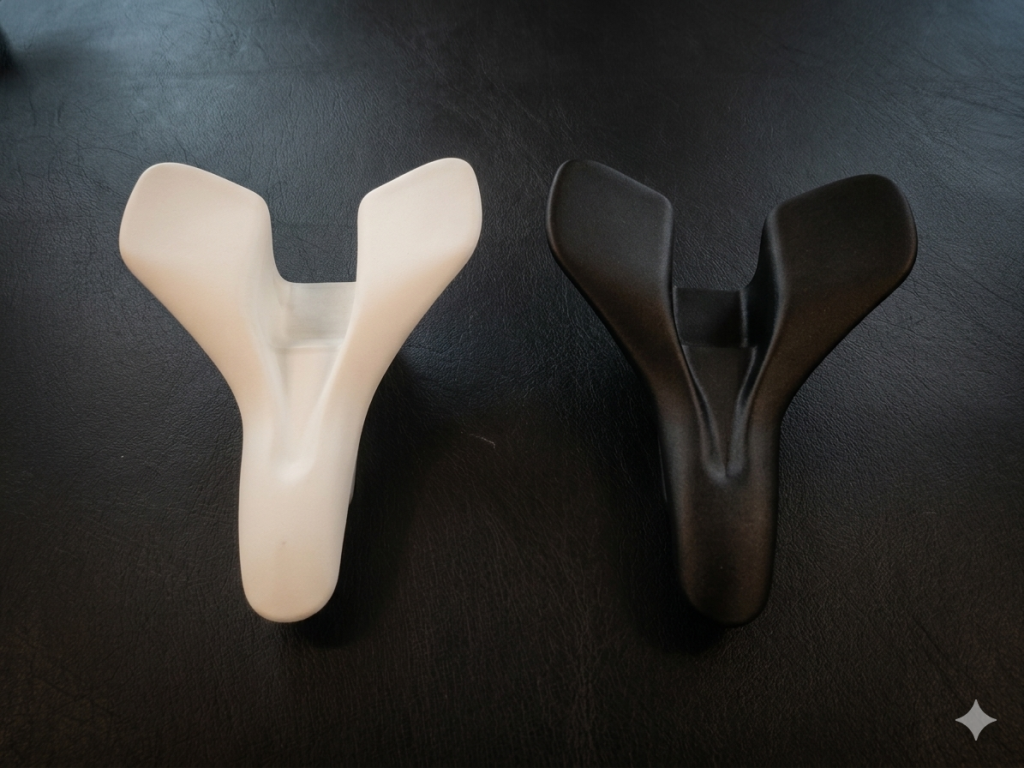
Comparativa sella EOAT: versione originale in ABS (bianco) e nuova versione in PA612 CF (nero) per la stessa applicazione di presa robotica.
2. Attrezzaggio di produzione in ambienti non controllati
Dime di foratura, maschere di montaggio, fixture di controllo dimensionale. Rispetto alla lavorazione meccanica su alluminio, la produzione additiva in PA612 CF può ridurre significativamente i lead time e il peso dei componenti, con tolleranze entro ±0,2–0,3 mm mantenibili anche in presenza di fluidi da taglio — purché stampa, annealing e condizioni macchina siano correttamente gestiti.
3. Componenti outdoor e ambienti umidi
Sistemi di pompaggio, automazione agricola, piastre di montaggio esposte a cicli bagnato/asciutto. La bassa igroscopia e la resistenza chimica a oli e carburanti garantiscono una buona stabilità operativa anche in presenza di fertilizzanti e pesticidi. Per esposizioni solari prolungate: verniciatura protettiva o filamenti con stabilizzatori UV.
PA612 CF: limiti, tolleranze e temperatura operativa
Ci sono quattro scenari in cui il nylon 612 caricato fibra di carbonio raggiunge i suoi limiti tecnici e suggerisce il passaggio a polimeri di classe superiore:
- Temperature continuative >130–140 °C → oltre questa soglia le proprietà meccaniche del PA612 CF iniziano a degradare in modo sensibile; in questi casi sono più indicati PPA CF (esercizio continuo fino a ~180 °C) o PPS CF (fino a ~240–250 °C, a seconda della formulazione).
- Contatto con acidi minerali forti o basi concentrate → la matrice poliammidica è vulnerabile all’attacco chimico; per questi ambienti il PPS CF rappresenta la soluzione più robusta.
- Requisiti di autoestinguenza UL94 V‑0 → i nylon richiedono additivi ritardanti di fiamma che tendono a penalizzare la resistenza meccanica; il PPS CF è invece intrinsecamente autoestinguente e più adatto a contesti normati.
- Carichi statici elevati in ambiente caldo (creep) → in presenza di sforzi costanti a temperatura elevata, PPA CF e PPS CF garantiscono una stabilità allo scorrimento viscoso superiore grazie alla maggiore rigidità della catena molecolare.
Tolleranze realistiche ottenibili con PA612 CF
Le tolleranze dimensionali raggiungibili con PA612 CF dipendono dalla dimensione del pezzo, dalla geometria e dalla stabilità termica della macchina, ma in produzione reale puoi considerare questi valori come riferimento:
| Dimensione pezzo | Tolleranza tipica | Applicazione indicativa |
|---|---|---|
| ≤ 20 mm | ±0,1 mm | Sedi cuscinetti, fori di precisione |
| 20–100 mm | ±0,2–0,3 mm | Fixture, supporti e staffaggi robotici |
| > 100 mm | ±0,3–0,5 mm | Dipende dalla stabilità termica della camera |
Tabella 2: Tolleranze ottenibili con PA612 CF in funzione della dimensione.
Progettare con PA612 CF: errori comuni da evitare in fase di specifica
Per massimizzare l’affidabilità dei componenti in PA612 CF, la fase di progettazione e di richiesta offerta deve concentrarsi sulla corretta comunicazione delle specifiche operative: direzioni dei carichi, condizioni termiche e ambiente reale di lavoro.
- Omettere la direzione dei carichi principali
L’anisotropia è una caratteristica intrinseca della stampa 3D FDM: il PA612 CF offre la massima resistenza sul piano XY e valori inferiori lungo l’asse Z. In condizioni dry la resistenza a trazione sul piano XY è nell’ordine di ~92 MPa, contro circa ~48 MPa in Z (e ~36 MPa in Z in stato wet). L’errore più diffuso è non indicare al service le direzioni di sforzo critiche: senza questa informazione diventa impossibile orientare il componente in modo da far lavorare le fibre nel verso giusto, con il rischio di delaminazioni o cedimenti prematuri lungo Z. - Non comunicare i picchi termici operativi
Le prestazioni termiche di targa del materiale (HDT 0,45 MPa = 175 °C) si raggiungono solo con uno specifico ciclo di annealing post‑stampa, eseguito a temperatura controllata. Se in fase di richiesta non vengono dichiarate le reali temperature di esercizio e gli eventuali picchi, il pezzo potrebbe non essere trattato con il ciclo più adatto, con il rischio di deformazioni ritardate o perdita di rigidezza quando viene messo in produzione.
Come validare il PA612 CF su un nuovo progetto (step‑by‑step)
Il PA612 CF richiede un approccio strutturato, perché le sue prestazioni dipendono in modo significativo da anisotropia e annealing. La validazione di un nuovo componente si può articolare in tre fasi.
Step 1 – Verifica strutturale
Si parte dalla stima degli sforzi massimi attesi nelle condizioni reali di esercizio. Se lo sforzo principale rientra in un valore di riferimento di circa 92 MPa di resistenza a trazione sul piano XY, il materiale risulta compatibile a livello statico. In presenza di carichi ciclici o dinamici si applica normalmente un fattore di sicurezza 1,5–2× per tenere conto della fatica e delle variabili di processo.
Per geometrie soggette a carichi multidirezionali complessi, il modello viene ottimizzato intervenendo su:
- orientamento di stampa, per far lavorare le fibre e i layer principali sul piano XY
- riempimento (infill) ad alta densità nelle zone critiche (fino all’80–100%)
- spessori di parete e raccordi, così da migliorare la coesione interlayer e distribuire gli sforzi.
Step 2 – Stampa e annealing
Verificata la fattibilità strutturale, si procede con la produzione di un prototipo funzionale utilizzando parametri di stampa industriali, seguita da annealing per stabilizzare la struttura. L’obiettivo è avvicinarsi ai valori di targa di resistenza meccanica e alla HDT 0,45 MPa di circa 175 °C tipica del PA612 CF trattato termicamente.
In ambito industriale, il ciclo di annealing viene eseguito:
- in forno a temperatura controllata, tipicamente nell’intervallo 80–100 °C
- con tempi variabili in funzione di spessore e geometria (indicativamente 6–16 ore)
- con raffreddamento lento nel forno spento, per ridurre tensioni residue e rischio di deformazioni.
Step 3 – Validazione dimensionale
A valle di stampa e trattamento termico, i campioni vengono sottoposti a controllo dimensionale su più punti significativi, per verificare il rispetto delle tolleranze di progetto (ad esempio ±0,2–0,3 mm su componenti con dimensioni 20–100 mm). Se gli scostamenti risultano superiori ai range attesi, si interviene su calibrazione macchina, gestione termica e parametri di processo prima di procedere con la produzione in serie.
| Scenario | Materiale consigliato | Motivo |
|---|---|---|
| Attrezzaggio in officina umida | PA612 CF | Bilanciamento tra resistenza strutturale, umidità e tolleranze stabili |
| Metal replacement leggero | PA612 CF | Eccellente rapporto rigidità/peso per la riduzione delle masse |
| Temperatura >140 °C continua | PPA CF | HDT e temperatura di esercizio continua superiori (fino a ~180 °C) |
| Contatto chimico aggressivo | PPS CF | Resistenza chimica molto ampia e proprietà autoestinguenti intrinseche |
| Componenti estetici o forte umidità | PA12 CF | Assorbimento d’acqua più contenuto (~1,5%) e finitura superficiale liscia |
| Carico dinamico elevato in secco | PA6 CF | Modulo molto elevato in condizioni dry, adatto a carichi dinamici secco-controllati |
FAQ: domande frequenti sul PA612 CF
Il PA612 CF assorbe umidità?
Sì, ma meno dei nylon standard. L’assorbimento d’acqua all’equilibrio è di circa 2,2%, contro valori più alti di un PA6 rinforzato. È comunque consigliata l’essiccazione del filamento prima della stampa.
Meglio PA612 CF o PA12 CF?
Per ambienti molto umidi e carichi moderati, il PA12 CF offre la massima stabilità dimensionale, ma con resistenza e HDT inferiori. Per applicazioni strutturali con carichi e temperatura più elevati, il PA612 CF è in genere la scelta più equilibrata.
Il PA612 CF richiede annealing?
Per applicazioni termicamente o meccanicamente critiche, sì: un ciclo di annealing è raccomandato per raggiungere la HDT ~175 °C e stabilizzare il pezzo. A temperatura ambiente può essere usato anche senza annealing, accettando un margine termico ridotto.
A che temperatura lavora il PA612 CF?
L’HDT è di circa 175 °C a 0,45 MPa dopo annealing. In esercizio continuativo è prudente restare nell’intervallo 130–140 °C; oltre questo range diventano più indicati materiali come PPA CF o PPS CF.
È adatto per parti finali o solo per attrezzaggi?
Entrambi. Il PA612 CF viene utilizzato sia per attrezzaggi (dime, maschere, fixture) sia per parti finali funzionali come gripper robotici, componenti EOAT, staffaggi strutturali e piastre di montaggio.
Quanto costa il PA612 CF rispetto ad altri filamenti?
Si posiziona tra i nylon industriali standard (es. PA6) e i materiali specialistici come PA12 o PPA/PPS: più costoso di un PA6 “puro”, ma più accessibile dei polimeri per altissime temperature, con un ottimo rapporto costo/prestazioni per applicazioni strutturali.
Hai un componente che deve funzionare davvero in produzione?
Il team tecnico di Modulo 3D può supportarti nella selezione del materiale, nell’orientamento di stampa, nella validazione strutturale e nell’industrializzazione del processo in stampa 3D FDM industriale.
Invia il tuo disegno o il requisito funzionale e ricevi un parere preliminare sulla fattibilità entro 48 ore lavorative. → Richiedi consulenza tecnica.
Damiano Fontana è Responsabile Applicazioni di Modulo 3D e si occupa di selezione materiali, validazione componenti e industrializzazione di parti funzionali in additive manufacturing, lavorando quotidianamente con materiali tecnici avanzati.