I polimeri umidi sono una costante quando si parla di stampa 3D, quando succede è perché i filamenti assorbono umidità dall’aria in modi e tempi diversi e la qualità delle stampe può essere compromessa a seconda di quanta umidità è stata assorbita.
Ci sono delle differenze tra i vari polimeri?
Ogni filamento è diverso anche nel caso dell’assorbimento della umidità.
Possiamo dividere i polimeri in due categorie:
- Polimeri che assorbono umidità solo sulla superficie
- Polimeri che assorbono umidità e la trattengono all’interno
I primi sono i più facili da gestire, infatti la quantità di umidità assorbita sulla superficie è abbastanza bassa da non influire in modo negativo sulla stampa.
I secondi invece, possono assorbire molta più umidità che non rimarrà sulla superficie, ma entrerà all’interno del filamento.
| ASSORBONO ALL’INTERNO | TPU | PVA | NYLON | PC |
| ASSORBONO SULLA SUPERFICIE | PLA | ABS | PP | PPS |
E… se i miei polimeri sono umidi?
Durante la lavorazione, per poter depositare il polimero, questo deve essere scaldato alla sua temperatura di estrusione. La temperatura varia da polimero a polimero ma è compresa tra i 200°C e i 450°C.
Infatti se un polimero umido viene riscaldato alla sua temperatura di estrusione, l’umidità contenuta al suo interno si espande rapidamente e crea delle bolle. Questo crea delle inconsistenze mentre il materiale viene depositato, che poi portano ad una cattiva adesione tra gli strati di stampa e una povera qualità superficiale.
Inoltre un materiale umido, quando riscaldato, cola dall’utensile e “sporca” l’area di stampa. I pezzi di materiale che colano possono infatti finire sulla lavorazione o nel canale di ventilazione della stampante.
Come riconoscere i polimeri umidi?
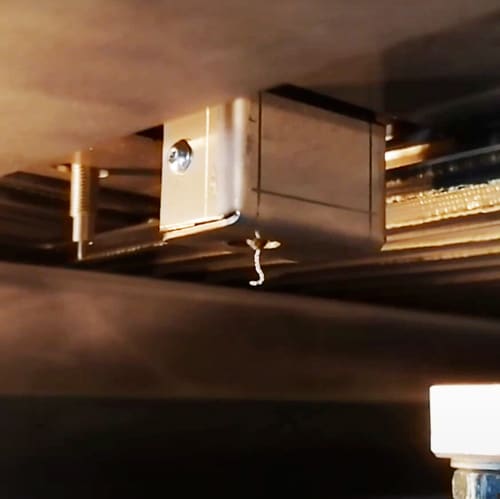
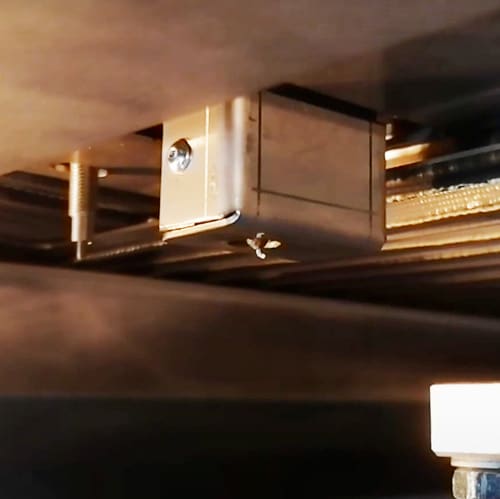
Per riconoscere se il materiale è sufficientemente asciutto e pronto per produrre i componenti richiesti, possiamo effettuare uno spurgo in macchina e vedere come reagisce il materiale:
Se il filamento…
CONTINUA A COLARE
Il filo è umido e questa umidità si espande
nell’ugello e spinge il polimero fuori.
SI STOPPA E NON ESCE
Per più di 3/4cm, il filamento
è sufficientemente asciutto.
Quali soluzioni ci sono?
Spesso i nostri clienti ci chiedono come gestire questi polimeri...
1
Prima di tutto bisogna sicuramente evitare di lasciare i polimeri più sensibili esposti all’aria umida.
Infatti, le bobine da nuove sono perfettamente sigillate e sottovuoto e sono pronte per l’utilizzo. Nel momento in cui le apriamo per utilizzarle prendono aria e umidità, dopo la lavorazione dobbiamo conservarle in un ambiente privo di questa.
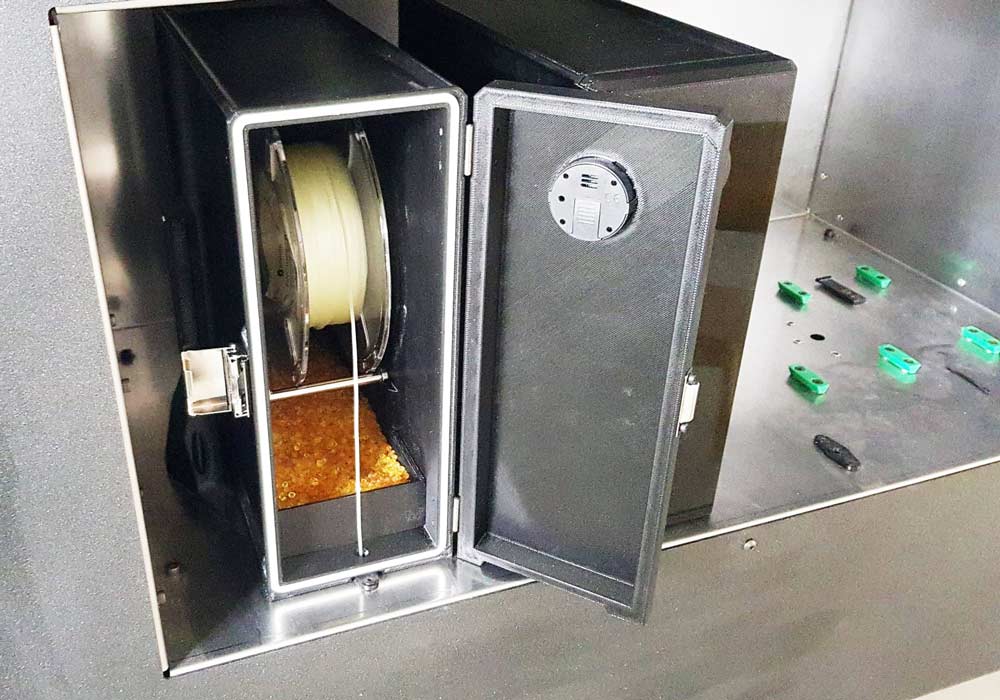
Proprio per questo la nostra stampante MP400 presenta degli alloggiamenti per dei porta-bobine chiusi, all’interno dei quali vengono inseriti dei sali igroscopici.
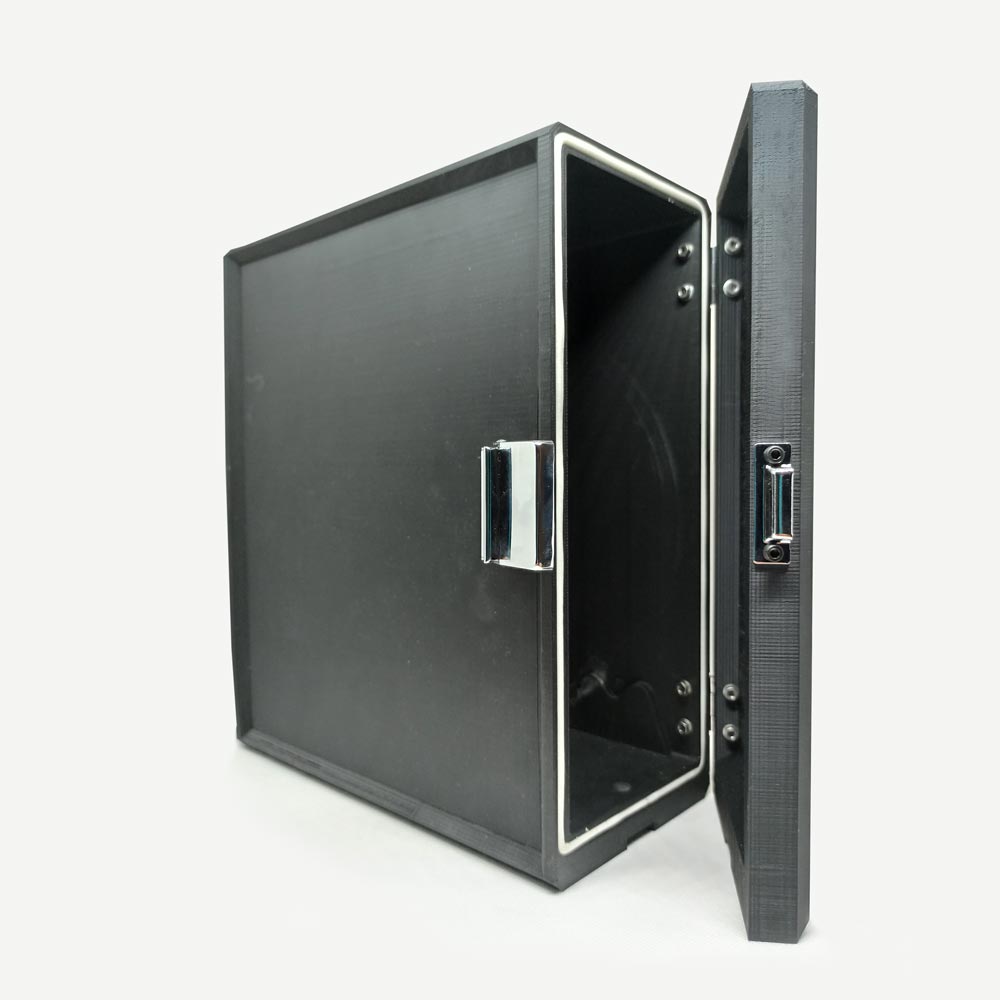
Un porta-bobine con i sali mantiene una percentuale di umidità al di sotto del 10% che viene segnalata da un sensore sul pannello frontale.
Ogni porta-bobine è dotato di un sensore di umidità e di un alloggiamento per i sali. Sono un ottimo modo per tenere il polimero al riparo dall’umidità e pronto per essere stampato.
Quando un polimero non ci serve più bisognerà riporlo all’interno del sacchetto per evitare l’assorbimento di umidità.
2
Se la bobina è stata all’aperto per troppo tempo e ha assorbito troppa umidità bisognerà rigenerarlo.
Per rigenerazione si intende far evaporare l’umidità contenuta dal polimero, riscaldandolo tipicamente in un forno.
In particolare, tutti i filamenti vengono rigenerati ad una temperatura diversa e per un tempo diverso.
| TPU | PVA | PA6 | PC |
| 70˚C for 12h | 80˚C for 12h | 80˚C for 12h | 80˚C for 8h |
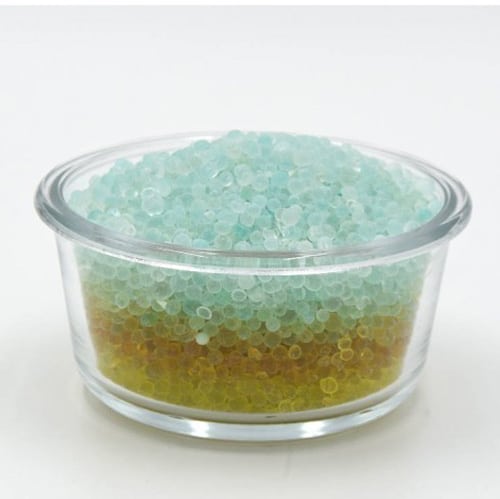
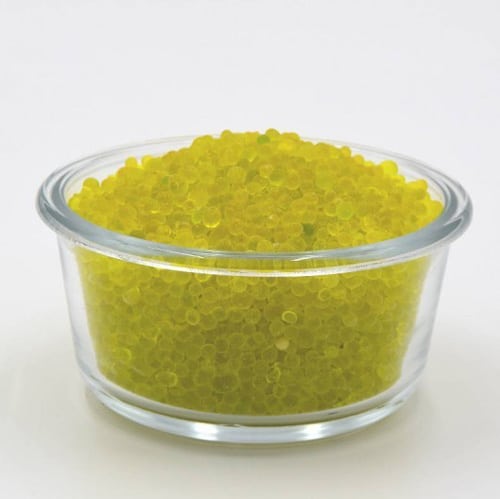
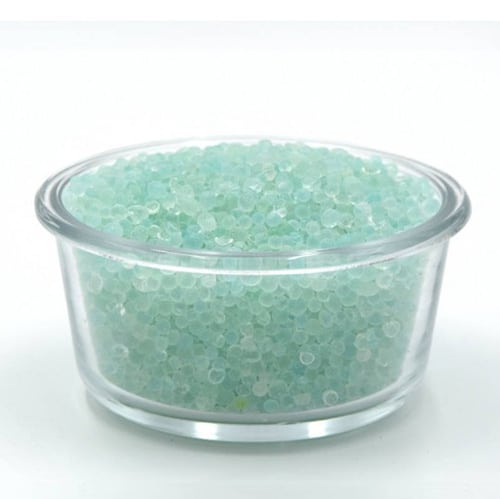
Inoltre è consigliato rigenerare anche i sali igroscopici contenuti all’interno del porta-bobine. In particolare per i sali è più semplice riconoscere se sono umidi, dato che cambiano colore passando da arancioni ad azzurri.
Allo stesso modo dei filamenti, anche questi vanno rigenerati in un forno a temperatura superiore a 90°C per circa 4h.
Se hai reputato interessante questo articolo, condividilo!